用 工(gōng)匠精神
做 好 每 個 零 件
在精密零件加工過程中(zhōng)難免有些小問題,可對於客戶來說,會覺得(dé)自己的產品被做的太差,達不到使用要(yào)求,並(bìng)要求返工。可能下次會直接尋(xún)找其他同行製作。不注
重(chóng)的話,就會有大量客戶流失,對(duì)公(gōng)司(sī)有著不小的影響。今天91短视频在线免费观看和大家分享一些解(jiě)決措施。
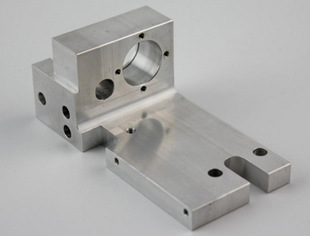
精密零件加工(gōng)後外徑錐度超差的(de)產生原因:
1、床頭箱主(zhǔ)軸中心線,對溜(liū)板移動導軌的不平行度超差。
2、床身導軌傾斜度超(chāo)差或裝配後發生變(biàn)形。
3、床身導(dǎo)軌麵嚴重磨損,溜板移(yí)動(dòng)時在水平麵內的不直度和溜板移動時的(de)傾斜度(dù)均已超(chāo)差。
4、因主軸(zhóu)錐孔(kǒng)中心線和尾座頂尖套錐孔中心線,不在同一直線上。
5、刀具的影響,刀刃不耐磨。
6、床頭箱溫升過高,引起機床熱變形:床頭箱中的主軸(zhóu)、軸承摩擦離合器、齒輪等傳動(dòng)件(jiàn),由(yóu)於運動而產(chǎn)生摩擦(cā)熱量,其(qí)熱量被潤滑油所吸收,成為一個較大的次生熱
源,熱(rè)量從床頭箱底部傳給了床身、床頭,使床(chuáng)身結合(hé)部位溫度升高(gāo),發生膨脹(zhàng),使機床產生熱變形。 解決方法:
1、重新校正床頭箱主軸中心線的安裝位置,使工件在允許誤差範圍之內。
2、用調整(zhěng)墊鐵來重新校(xiào)正床身導軌的傾斜(xié)度。
3、溜板移動在水(shuǐ)平(píng)麵內的不直度和溜板(bǎn)移動時的傾斜度超差較小時,其導軌麵無大麵積劃痕(hén),可用刮研導軌來修複。如超差較大,應精刨或磨導(dǎo)軌。
4、調整尾座兩側的(de)螺(luó)釘,消除錐(zhuī)度。
5、修(xiū)整刀具、正確選擇主(zhǔ)軸(zhóu)轉速和進給量。
6、給冷態加工時工(gōng)件精度合格,而運轉數小時之後工件才超差,即應適(shì)當調整主軸前軸(zhóu)承潤滑油的供油量(liàng),更(gèng)換合適的潤滑油,檢查油泵進油量是否堵塞。
深圳市91短视频在线免费观看機電有限公司是一家專業從事精密(mì)零(líng)件加工,非標零(líng)件加工和鈦合金加工的專業化(huà)公司,為食(shí)品機械、航空航天、太陽能設備、醫療設備、電子設備、光電通信設(shè)備、辦公(gōng)自動化設備、工(gōng)業設備、家用電器等行業提供各類精密機械零件加工和(hé)工裝治具加工,愛(ài)得利機電在高精度的鈦合金零件加(jiā)工,軸類零件加工, 半導體設備零件加工等方麵擁有豐富的(de)經驗。
 客服1
 客服2