用 工匠精神
做 好 每 個 零 件(jiàn)
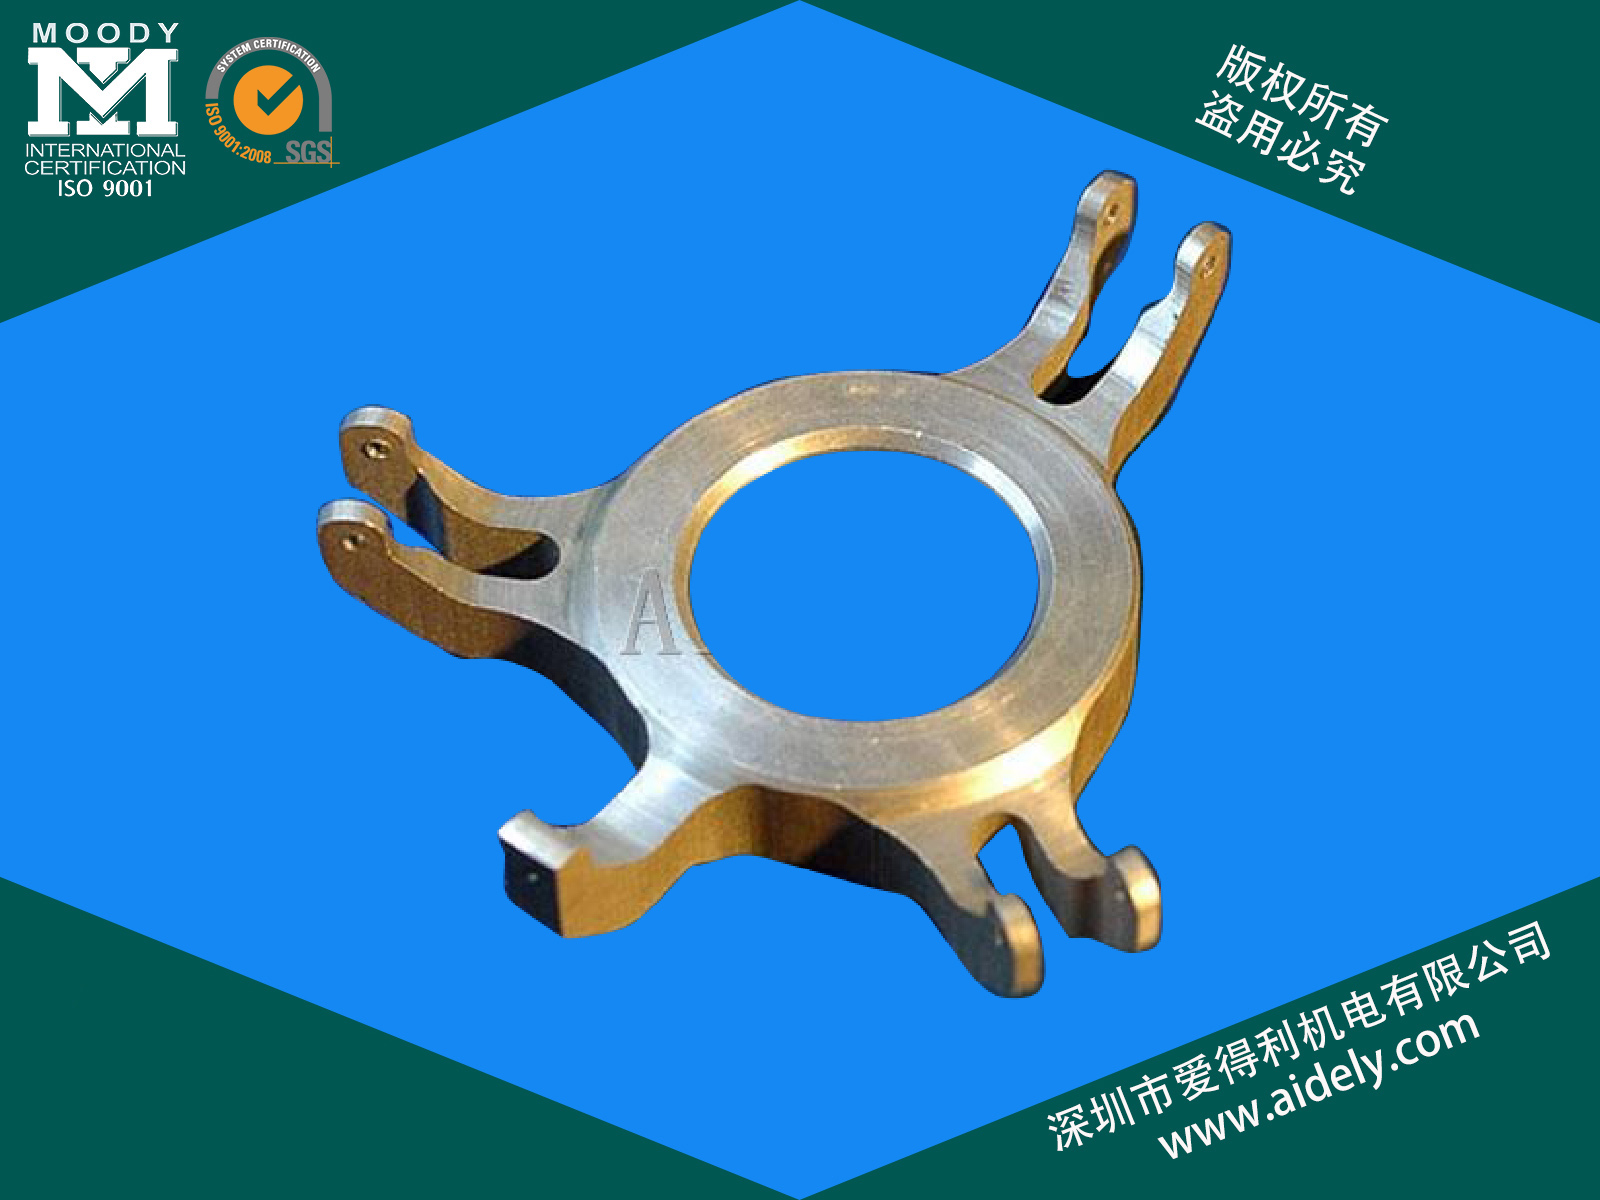
精密(mì)機(jī)械(xiè)零件加工粗精基準如何選擇(zé)?從事機械零件加工(gōng)的人們都知道,定位基(jī)準必須從加工開始(shǐ)到加工結束都必須要要選擇好。那麽定位基準是什麽?它是用來確定工件相對於機(jī)床和刀具的相對位置的表麵。開始使用的基準未經處理,稱為粗基準。後續加工之中使用的定位基準是加工麵(miàn),我們稱之為精基準。
如何選擇哪個平麵(miàn)作為(wéi)基準是精密機械零件工藝設計(jì)之(zhī)中(zhōng)一個非常(cháng)重要的問題。定位基準是否合理將(jiāng)直接(jiē)影響精密零件的加工質量和機床夾具結構的複雜性。但是,由於(yú)精密基(jī)準和精密基準的功能不同(tóng),它(tā)們的選擇原則也不同(tóng)。
粗基準的(de)選(xuǎn)擇原則:一是保證每個加工麵都有足夠(gòu)的餘量,二是,確保(bǎo)非(fēi)加工表麵的(de)尺寸和位置符合圖紙要求;選擇的粗基準應便於(yú)零件定位、夾緊和加工,並使夾具結構盡可能簡單(dān)。如果首先保證(zhèng)工件的加工麵和非加工麵間(jiān)的位置精度要求,則應以非加工麵為粗(cū)基準。為了保證重要表麵的粗加工餘量小且均勻,應(yīng)選擇該表麵作為(wéi)粗加工基準。為保證底(dǐ)座重要表麵的粗加工餘量小且均勻,應選(xuǎn)擇該表麵作為粗加工基準。為了使坯料之上的多個精密加工表麵的加工餘量更均勻,可以選擇(zé)將坯料表麵的位置誤(wù)差與選定的粗基準一致的(de)毛坯表麵作為粗基準。粗基準麵應平整,無澆口、冒(mào)口、飛邊等缺陷,以保證定(dìng)位可靠,一般粗基準隻能使用一次,尤其是主(zhǔ)定(dìng)位基準,為避免較大的位置誤差。
精基準的選擇原則:選擇的(de)定位(wèi)基(jī)準應便
 客(kè)服1
 客服2